
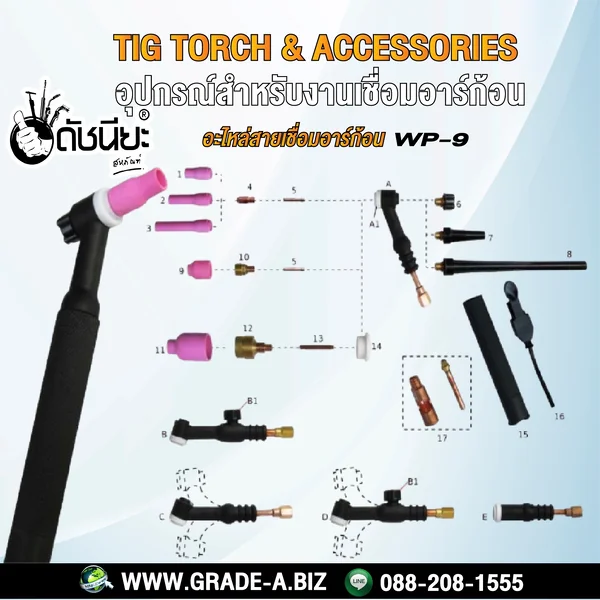
WP-9
เชื่อมสแตนเลสกล่อง หนา1.2mm เชื่อมแบบเติมลวด ไม่เติมลวด ใช้งานต่างกันตรงไหน แบบไหนถึงต้องเติม? (2025)
งานเชื่อมสแตนเลสถือเป็นงานที่ต้องใช้ทั้งความละเอียด ความชำนาญ และการเลือกเทคนิคที่ถูกต้อง โดยเฉพาะเมื่อต้องเชื่อม สแตนเลสกล่องหนา 1.2 มิลลิเมตร ซึ่งถือว่าเป็นความหนาที่เจอบ่อยในการทำงานเฟอร์นิเจอร์ งานโครงสร้างเล็ก ไปจนถึงงานตกแต่ง จุดสำคัญที่ช่างหลายคนสงสัยคือ การเชื่อมแบบเติมลวด และ ไม่เติมลวด นั้นมีความแตกต่างกันอย่างไร? และสถานการณ์ไหนที่เหมาะกับการเติมลวดหรือไม่ต้องเติมลวด วันนี้เราจะมาอธิบายให้ชัดเจน

เชื่อมสแตนเลส 1.2 มิล แบบ ไม่เติมลวด
หากชิ้นงานสแตนเลสถูกเตรียมผิวและจัดตำแหน่งได้อย่างดีจนแนบสนิท แทบจะไม่มีช่องว่างระหว่างรอยต่อ การเชื่อมโดย ไม่ใช้ลวดเติม ก็เพียงพอแล้ว วิธีการคือใช้กระแสไฟประมาณ 100 แอมป์ ร่วมกับ ทังสเตนขนาด 2.4 มม. จากนั้นเล็งปลายแท่งทังสเตนไปที่ขอบแนวเชื่อมจุดก่อนหน้า แล้วกดสวิตช์เพื่อสร้างแนวเชื่อมต่อเนื่องกัน เกล็ดรอยเชื่อมที่ได้จะเรียงตัวสวยงามและแนบไปกับผิวงาน เหมาะกับงานที่ต้องการความประณีต เรียบตึง และไม่เน้นความหนาของแนวเชื่อมมากนักข้อดีของวิธีนี้คือ รอยเชื่อมดูสะอาดและบางเรียบ ลดโอกาสการบิดงอเพราะความร้อนเกินไป และไม่เปลืองลวดเชื่อม แต่ข้อจำกัดคือชิ้นงานต้องถูกเตรียมและฟิตแนบสนิทจริง ๆ หากมีช่องว่างแม้เล็กน้อย แนวเชื่อมอาจไม่เต็ม อาจเกิดรูพรุนหรือไม่แข็งแรงพอสำหรับการใช้งานบางประเภท

เชื่อมสแตนเลส 1.2 มิล แบบ เติมลวด
ในกรณีที่การฟิตชิ้นงานยังมีช่องว่างเล็กน้อย การใช้ ลวดเติมขนาด 1.6 มม. เป็นสิ่งจำเป็น วิธีการคือวางลวดเติมนอนไปตามร่องชิ้นงาน แล้วเล็งปลายทังสเตนไปที่จุดกึ่งกลางระหว่างขอบแนวเชื่อมกับลวดเติม จากนั้นกดสวิตช์และทำจังหวะแต้ม–ยกตามจังหวะปกติ รอยเชื่อมที่ได้จะมีลักษณะเป็น เกล็ดนูนสวยงาม แนวเชื่อมแข็งแรงขึ้นเพราะมีการเติมเนื้อโลหะเพิ่มเข้าไปข้อดีของการเติมลวดคือสามารถอุดช่องว่างของชิ้นงานได้ดี ทำให้แนวเชื่อมมีความแข็งแรงทนทานมากขึ้น และเหมาะสำหรับงานที่ต้องการรับแรง เช่น งานโครงสร้าง งานเฟอร์นิเจอร์ที่มีการรับน้ำหนัก แต่ข้อเสียคือแนวเชื่อมจะนูนและอาจต้องมีการเก็บงานภายหลัง หากต้องการผิวที่เรียบเนียน
การใช้ลวดเติมเหมาะกับงานแบบไหน?
- ไม่เติมลวด → เหมาะกับงานที่ประกบแนบสนิท ต้องการแนวเชื่อมบาง เรียบสวย และไม่เน้นรับแรงมาก เช่น งานตกแต่ง เฟอร์นิเจอร์ที่เน้นความเรียบร้อย
- เติมลวด → เหมาะกับงานที่มีช่องว่างระหว่างชิ้นงาน หรือชิ้นงานที่ต้องการความแข็งแรงมากขึ้น เน้นโครงสร้างที่ใช้งานจริง รับแรงกดหรือแรงดึง

กระเบื้องคลุมแก๊ส ทำไมมีหลายเบอร์ ใช้แทนกันได้ไหม
กระเบื้องคลุมแก๊ส (Gas Nozzle) มีชื่อเรียกอีกอย่างคือ ถ้วยเซรามิก (Ceramic/Alumina Cup) ถ้วยชมพู ถ้วยเชื่อมอาร์กอน หรือ นมหนู จะมีช่วงกระแสไฟที่กำหนดไว้อยู่ครับว่าแต่ละเบอร์ใช้ที่กระแสเท่าไหร่ หากมานำแก๊สเลนส์มาใช้ทดแทนกันจะได้ไหม บทความนี้มีคำตอบครับแนวเชื่อมของกระเบื้องคลุมแก๊ส เบอร์ 4, 5, 6, 7, 8 ใช้กระแส 85 แอมป์เท่ากัน ใช้แก๊ส 5 ลิตรต่อนาที
รอยเชื่อมเรียงเบอร์กันตามรูป พบว่ารอยเชื่อมแต่ละเบอร์แทบไม่ต่างกันเลย จริงๆแล้วมันสามารถใช้ทดแทนกันได้แต่ถ้าให้ดีควรใช้ตามค่าที่แนะนำดีกว่าครับ

การเลือกค่ากระแสเชื่อมและอุปกรณ์สำหรับเชื่อมเหล็กคาร์บอนและสแตนเลส
ในการเชื่อมโลหะด้วยไฟฟ้ากระแสตรง (DC) โดยเฉพาะงานที่เกี่ยวกับเหล็กคาร์บอน (Carbon Steels) และเหล็กกล้าไร้สนิม (Stainless Steels) จำเป็นต้องเลือกค่ากระแสเชื่อม ขนาดลวดเชื่อม แท่งทังสเตน รวมถึงอัตราการไหลของแก๊สปกคลุมให้เหมาะสมกับความหนาของชิ้นงาน หากตั้งค่าไม่ถูกต้อง อาจทำให้แนวเชื่อมไม่แข็งแรงหรือเกิดปัญหาต่างๆ เช่น แนวเชื่อมพรุน ลึกไม่พอ หรือสิ้นเปลืองแก๊สมากเกินไป
เริ่มจากงานชิ้นบางที่สุด ความหนา 0.4 – 1.0 มิลลิเมตร ควรใช้แท่งทังสเตนขนาดเล็กเพียง 1.0 – 1.6 มม. ร่วมกับลวดเชื่อมเส้นเล็ก 1.0 – 1.6 มม. ตั้งค่ากระแสเพียง 10 – 30 แอมป์ ก็เพียงพอ โดยเปิดอัตราการไหลของแก๊สอาร์กอนประมาณ 4 – 5 ลิตร/นาที ซึ่งช่วยให้ควบคุมแนวเชื่อมได้เรียบสวยโดยไม่เผาไหม้ทะลุ
เมื่อความหนาเพิ่มขึ้นเป็น 1.5 – 2.0 มม. ค่ากระแสที่เหมาะสมจะอยู่ในช่วง 25 – 70 แอมป์ ส่วนทังสเตนและลวดเชื่อมยังคงใช้ขนาดเล็กเช่นเดิม หากหนาขึ้นมาถึง 3.0 มม. ต้องปรับกระแสให้สูงขึ้นเป็น 90 – 120 แอมป์ และควรใช้แท่งทังสเตนที่ใหญ่ขึ้นเล็กน้อย 1.6 – 2.4 มม. เพื่อให้รับกระแสได้อย่างต่อเนื่อง
สำหรับงานที่มีความหนา 5.0 – 6.0 มม. ขึ้นไป จะต้องใช้กระแสมากขึ้นเรื่อยๆ เช่น 120 – 200 แอมป์ หรือมากกว่า พร้อมกับเพิ่มอัตราการไหลของแก๊สปกคลุมเป็น 6 – 8 ลิตร/นาที เพื่อให้แนวเชื่อมคงที่ ไม่พรุน และสามารถป้องกันแนวเชื่อมจากการปนเปื้อนของอากาศได้ดีขึ้น
ในกรณีงานชิ้นใหญ่และหนามาก เช่น 10 – 12 มม. การเชื่อมจะใช้กระแสสูงถึง 180 – 240 แอมป์ ร่วมกับทังสเตนขนาดใหญ่ 3.2 – 4.0 มม. และต้องการอัตราการไหลของแก๊สอาร์กอนมากขึ้น 8 – 9 ลิตร/นาที เพื่อครอบคลุมพื้นที่แนวเชื่อมที่กว้าง
นอกจากค่ากระแสและแก๊สแล้ว การเลือกขนาดของหัวก๊าซ (Nozzle) ก็สำคัญ โดยทั่วไปงานชิ้นบางใช้หัวขนาดเล็ก เช่น เบอร์ 4, 5, 6 แต่เมื่องานหนาขึ้นและต้องการกระแสสูง ควรเปลี่ยนไปใช้หัวก๊าซที่ใหญ่ขึ้น เช่น เบอร์ 6, 7, 8 เพื่อกระจายแก๊สได้ทั่วแนวเชื่อม




WP-9
เชื่อมสแตนเลสกล่อง หนา1.2mm เชื่อมแบบเติมลวด ไม่เติมลวด ใช้งานต่างกันตรงไหน แบบไหนถึงต้องเติม? (2025)
งานเชื่อมสแตนเลสถือเป็นงานที่ต้องใช้ทั้งความละเอียด ความชำนาญ และการเลือกเทคนิคที่ถูกต้อง โดยเฉพาะเมื่อต้องเชื่อม สแตนเลสกล่องหนา 1.2 มิลลิเมตร ซึ่งถือว่าเป็นความหนาที่เจอบ่อยในการทำงานเฟอร์นิเจอร์ งานโครงสร้างเล็ก ไปจนถึงงานตกแต่ง จุดสำคัญที่ช่างหลายคนสงสัยคือ การเชื่อมแบบเติมลวด และ ไม่เติมลวด นั้นมีความแตกต่างกันอย่างไร? และสถานการณ์ไหนที่เหมาะกับการเติมลวดหรือไม่ต้องเติมลวด วันนี้เราจะมาอธิบายให้ชัดเจน
เชื่อมสแตนเลส 1.2 มิล แบบ ไม่เติมลวด
หากชิ้นงานสแตนเลสถูกเตรียมผิวและจัดตำแหน่งได้อย่างดีจนแนบสนิท แทบจะไม่มีช่องว่างระหว่างรอยต่อ การเชื่อมโดย ไม่ใช้ลวดเติม ก็เพียงพอแล้ว วิธีการคือใช้กระแสไฟประมาณ 100 แอมป์ ร่วมกับ ทังสเตนขนาด 2.4 มม. จากนั้นเล็งปลายแท่งทังสเตนไปที่ขอบแนวเชื่อมจุดก่อนหน้า แล้วกดสวิตช์เพื่อสร้างแนวเชื่อมต่อเนื่องกัน เกล็ดรอยเชื่อมที่ได้จะเรียงตัวสวยงามและแนบไปกับผิวงาน เหมาะกับงานที่ต้องการความประณีต เรียบตึง และไม่เน้นความหนาของแนวเชื่อมมากนักข้อดีของวิธีนี้คือ รอยเชื่อมดูสะอาดและบางเรียบ ลดโอกาสการบิดงอเพราะความร้อนเกินไป และไม่เปลืองลวดเชื่อม แต่ข้อจำกัดคือชิ้นงานต้องถูกเตรียมและฟิตแนบสนิทจริง ๆ หากมีช่องว่างแม้เล็กน้อย แนวเชื่อมอาจไม่เต็ม อาจเกิดรูพรุนหรือไม่แข็งแรงพอสำหรับการใช้งานบางประเภท
เชื่อมสแตนเลส 1.2 มิล แบบ เติมลวด
ในกรณีที่การฟิตชิ้นงานยังมีช่องว่างเล็กน้อย การใช้ ลวดเติมขนาด 1.6 มม. เป็นสิ่งจำเป็น วิธีการคือวางลวดเติมนอนไปตามร่องชิ้นงาน แล้วเล็งปลายทังสเตนไปที่จุดกึ่งกลางระหว่างขอบแนวเชื่อมกับลวดเติม จากนั้นกดสวิตช์และทำจังหวะแต้ม–ยกตามจังหวะปกติ รอยเชื่อมที่ได้จะมีลักษณะเป็น เกล็ดนูนสวยงาม แนวเชื่อมแข็งแรงขึ้นเพราะมีการเติมเนื้อโลหะเพิ่มเข้าไปข้อดีของการเติมลวดคือสามารถอุดช่องว่างของชิ้นงานได้ดี ทำให้แนวเชื่อมมีความแข็งแรงทนทานมากขึ้น และเหมาะสำหรับงานที่ต้องการรับแรง เช่น งานโครงสร้าง งานเฟอร์นิเจอร์ที่มีการรับน้ำหนัก แต่ข้อเสียคือแนวเชื่อมจะนูนและอาจต้องมีการเก็บงานภายหลัง หากต้องการผิวที่เรียบเนียน
การใช้ลวดเติมเหมาะกับงานแบบไหน?
- ไม่เติมลวด → เหมาะกับงานที่ประกบแนบสนิท ต้องการแนวเชื่อมบาง เรียบสวย และไม่เน้นรับแรงมาก เช่น งานตกแต่ง เฟอร์นิเจอร์ที่เน้นความเรียบร้อย
- เติมลวด → เหมาะกับงานที่มีช่องว่างระหว่างชิ้นงาน หรือชิ้นงานที่ต้องการความแข็งแรงมากขึ้น เน้นโครงสร้างที่ใช้งานจริง รับแรงกดหรือแรงดึง
กระเบื้องคลุมแก๊ส ทำไมมีหลายเบอร์ ใช้แทนกันได้ไหม
กระเบื้องคลุมแก๊ส (Gas Nozzle) มีชื่อเรียกอีกอย่างคือ ถ้วยเซรามิก (Ceramic/Alumina Cup) ถ้วยชมพู ถ้วยเชื่อมอาร์กอน หรือ นมหนู จะมีช่วงกระแสไฟที่กำหนดไว้อยู่ครับว่าแต่ละเบอร์ใช้ที่กระแสเท่าไหร่ หากมานำแก๊สเลนส์มาใช้ทดแทนกันจะได้ไหม บทความนี้มีคำตอบครับแนวเชื่อมของกระเบื้องคลุมแก๊ส เบอร์ 4, 5, 6, 7, 8 ใช้กระแส 85 แอมป์เท่ากัน ใช้แก๊ส 5 ลิตรต่อนาที
รอยเชื่อมเรียงเบอร์กันตามรูป พบว่ารอยเชื่อมแต่ละเบอร์แทบไม่ต่างกันเลย จริงๆแล้วมันสามารถใช้ทดแทนกันได้แต่ถ้าให้ดีควรใช้ตามค่าที่แนะนำดีกว่าครับ
การเลือกค่ากระแสเชื่อมและอุปกรณ์สำหรับเชื่อมเหล็กคาร์บอนและสแตนเลส
ในการเชื่อมโลหะด้วยไฟฟ้ากระแสตรง (DC) โดยเฉพาะงานที่เกี่ยวกับเหล็กคาร์บอน (Carbon Steels) และเหล็กกล้าไร้สนิม (Stainless Steels) จำเป็นต้องเลือกค่ากระแสเชื่อม ขนาดลวดเชื่อม แท่งทังสเตน รวมถึงอัตราการไหลของแก๊สปกคลุมให้เหมาะสมกับความหนาของชิ้นงาน หากตั้งค่าไม่ถูกต้อง อาจทำให้แนวเชื่อมไม่แข็งแรงหรือเกิดปัญหาต่างๆ เช่น แนวเชื่อมพรุน ลึกไม่พอ หรือสิ้นเปลืองแก๊สมากเกินไป
เริ่มจากงานชิ้นบางที่สุด ความหนา 0.4 – 1.0 มิลลิเมตร ควรใช้แท่งทังสเตนขนาดเล็กเพียง 1.0 – 1.6 มม. ร่วมกับลวดเชื่อมเส้นเล็ก 1.0 – 1.6 มม. ตั้งค่ากระแสเพียง 10 – 30 แอมป์ ก็เพียงพอ โดยเปิดอัตราการไหลของแก๊สอาร์กอนประมาณ 4 – 5 ลิตร/นาที ซึ่งช่วยให้ควบคุมแนวเชื่อมได้เรียบสวยโดยไม่เผาไหม้ทะลุ
เมื่อความหนาเพิ่มขึ้นเป็น 1.5 – 2.0 มม. ค่ากระแสที่เหมาะสมจะอยู่ในช่วง 25 – 70 แอมป์ ส่วนทังสเตนและลวดเชื่อมยังคงใช้ขนาดเล็กเช่นเดิม หากหนาขึ้นมาถึง 3.0 มม. ต้องปรับกระแสให้สูงขึ้นเป็น 90 – 120 แอมป์ และควรใช้แท่งทังสเตนที่ใหญ่ขึ้นเล็กน้อย 1.6 – 2.4 มม. เพื่อให้รับกระแสได้อย่างต่อเนื่อง
สำหรับงานที่มีความหนา 5.0 – 6.0 มม. ขึ้นไป จะต้องใช้กระแสมากขึ้นเรื่อยๆ เช่น 120 – 200 แอมป์ หรือมากกว่า พร้อมกับเพิ่มอัตราการไหลของแก๊สปกคลุมเป็น 6 – 8 ลิตร/นาที เพื่อให้แนวเชื่อมคงที่ ไม่พรุน และสามารถป้องกันแนวเชื่อมจากการปนเปื้อนของอากาศได้ดีขึ้น
ในกรณีงานชิ้นใหญ่และหนามาก เช่น 10 – 12 มม. การเชื่อมจะใช้กระแสสูงถึง 180 – 240 แอมป์ ร่วมกับทังสเตนขนาดใหญ่ 3.2 – 4.0 มม. และต้องการอัตราการไหลของแก๊สอาร์กอนมากขึ้น 8 – 9 ลิตร/นาที เพื่อครอบคลุมพื้นที่แนวเชื่อมที่กว้าง
นอกจากค่ากระแสและแก๊สแล้ว การเลือกขนาดของหัวก๊าซ (Nozzle) ก็สำคัญ โดยทั่วไปงานชิ้นบางใช้หัวขนาดเล็ก เช่น เบอร์ 4, 5, 6 แต่เมื่องานหนาขึ้นและต้องการกระแสสูง ควรเปลี่ยนไปใช้หัวก๊าซที่ใหญ่ขึ้น เช่น เบอร์ 6, 7, 8 เพื่อกระจายแก๊สได้ทั่วแนวเชื่อม


มีหน้าร้านไหม
ปัจจุบันบริษัท ดัชนียะสหภัณฑ์ จำกัด จำหน่ายช่องทางออนไลน์เป็นหลัก ดังนั้นจึงมีเฉพาะอาคารสำนักงานใช้เพื่อให้พนักงานแพ็คของ-ส่งของ และเป็นที่เก็บสินค้าในร่มเท่านั้น ยังไม่มีโซนสำหรับเปิดให้เดินเลือกซื้อสินค้า หากลูกค้าต้องการสินค้าเร่งด่วน สามารถแจ้งฝ่ายขายเพื่อขอนัดเข้ารับสินค้าได้ในเวลาทำการ เวลา 7.30น.-18.30น. ต้องมีการนัดหมายช่วงเวลาและวันล่วงหน้า ซึ่งจะต้องชำระเงินก่อนเท่านั้น เนื่องจากทางบริษัทจะต้องใช้เวลาในการเบิกสินค้า และจัดทำใบเสร็จรับเงิน/ใบกำกับภาษี ก่อนที่ลูกค้าจะเข้ามาร้านให้เรียบร้อยก่อน เพื่อความสะดวกรวดเร็วในการให้บริการ และลดเวลานั่งรอทำเอกสารของลูกค้าบริการส่งผ่าน Grab/LINE/Lalamove
สำหรับลูกค้าที่ต้องการใช้สินค้าอย่างเร่งด่วน สามารถจัดส่งผ่าน ไลน์แมน/แกร็บ/ลาล่ามูฟได้ ค่าใช้จ่ายในการดำเนินการจัดส่งและการเรียกรถเข้ารับนั้นลูกค้าต้องดำเนินการเอง จะขึ้นอยู่กับผู้ให้บริการเรียกเก็บชำระเงินได้ช่องทางไหน
การชำระเงิน เพื่อความโปร่งใสและถูกต้อง ทางบริษัทรับชำระเงินเฉพาะช่องทางการ โอนเงิน เท่านั้น โดยทางบริษัทมีบัญชีของธนาคารกสิกรไทย (KBANK)การแจ้งชำระเงิน: ลูกค้าสามารถแจ้งสถานะการชำระเงิน พร้อมส่งสลิปการโอนเงิน ได้ตามช่องทางที่ลูกค้าสั่งซื้อสินค้าได้เลย
เวลาทำการของบริษัท
บริษัทฯ เปิดทำการโดยปกติคือ วันจันทร์-วันเสาร์ (วันอาทิตย์หยุดส่งสินค้าทางขนส่งเพราะขนส่งปิดแต่สามารถเข้ารับสินค้าเองหรือเรียกรถเข้ารับเองได้)เวลาลูกค้ารับสินค้าหน้าร้านได้ (นัดหมาย) 7.30 – 18:30 น.
จัดส่งกี่วันถึง จะส่งเมื่อไหร่ ได้ของวันไหน
ทางร้านจะดำเนินการแพ็คสินค้า ภายใน 1 ชั่วโมง และจัดส่งไปยังขนส่งหลังจากได้รับการยืนยันการชำระเงินแล้วโดยปกติระยะเวลาการจัดส่ง ในพื้นที่ปกติ (+สถานการณ์ปกติ) ยกเว้นบนเกาะ ระยะเวลาขนส่งเฉลี่ยอยู่ที่ 1-3 วันทำการ ยกเว้นกรณีลูกค้าอยู่พื้นที่ห่างไกล เช่น 3 จังหวัดชายแดนใต้/บนเกาะ/บนภูเขาติดชายแดน/พื้นที่เสี่ยงภัย แบบนี้ระยะเวลาการขนส่งจะอาจใช้เวลานานขึ้นกว่าเดิม 1-2 วัน
จัดส่งทางไหน ทางขนส่งเอกชน ไปรษณีย์ หรือจัดส่งเอง
 ทางบริษัทฯ จัดส่งด้วยขนส่งเอกชน เนื่องจากขนส่งมีการรับประกันสินค้าสูญหาย มีระบบติดตามสินค้าที่รวดเร็ว ดำเนินการจัดส่งทุกวัน ไม่มีวันหยุด (วันอาทิตย์ก็จัดส่ง) และก่อนจัดส่ง ทางเจ้าหน้าที่มักจะโทรหาลูกค้าก่อนเสมอ
ปัจจุบันทางร้านใช้ขนส่งเป็นหลัก เพราะเป็นขนส่งที่มีจุดกระจายสินค้าทั่วประเทศไทย เชื่อถือได้ ติดตามของได้ มีระบบการจัดส่งที่ดี ชัดเจน และการจัดส่งในปัจจุบันก็มีความรวดเร็วมาก ที่สำคัญคือราคามาตรฐา
มีสินค้าจำหน่ายในราคาส่ง
ในหลายๆ สินค้า ทางร้านมีเรทราคาสำหรับซื้อในจำนวนมาก ซึ่งในแต่ละสินค้า มีจำนวนชิ้นเริ่มต้นที่แตกต่างกัน และราคาส่งส่วนใหญ่จะเป็นราคาที่อ้างอิงตามปริมาณการสั่งซื้อนั้นๆสินค้าสั่งผลิต - พรีออเดอร์ จะต้องชำระเงินก่อน 50% ของยอดสั่งซื้อ และชำระ 50% ก่อนจัดส่ง
สินค้าสั่งผลิต – พรีออเดอร์ คือสินค้าที่ทางบริษัทฯ ติดต่อกับโรงงานโดยตรง เพื่อสั่งผลิตเป็นล็อตๆ ตามจำนวนที่ลูกค้าสั่งซื้อ ดังนั้นระยะเวลาการสั่งซื้อจะค่อนข้างนานกว่าสินค้าที่มีสต๊อกอยู่แล้ว (รอการผลิต 60 วัน)คุณภาพของสินค้าสั่งผลิต จะตรงตามแบบกับสินค้าที่ทางบริษัทขาย แต่อาจมีความคลาดเคลื่อนเล็กน้อย เนื่องจากการผลิตล็อตต่างกัน คุณภาพยังคงเดิม เนื่องจากทางบริษัทจะใช้โรงงานผลิตเดียวกันกับสินค้าที่ขาย